Qu'est-ce qu'un réducteur à engrenages durci par extrudeuse ?
Un réducteur de vitesse durci par extrudeuse est un réducteur de vitesse robuste avec des dents d'engrenage rectifiées cémentées - généralement 58-62 HRC sur le flanc de la dent - conçu pour entraîner des extrudeuses à vis unique et double vis dans des conditions continues et de couple élevé. Les surfaces de dents durcies constituent la seule différence entre une boîte de vitesses qui conserve sa précision pendant des décennies et une boîte de vitesses qui développe du jeu, du bruit et des vibrations en quelques saisons de production.
L'extrusion n'est pas une application occasionnelle. Une extrudeuse de plastique ou de caoutchouc fonctionne 24 heures sur 24, pousse un polymère fondu visqueux à travers une filière à une vitesse de vis presque constante et peut atteindre des pics de couple lors du démarrage, des cycles à froid et des variations de matière première. Le réducteur est le cœur mécanique de la transmission : il abaisse la vitesse du moteur jusqu'à 20-150 tr/min typique des vis d'extrusion, multiplie le couple et doit le faire avec un temps d'arrêt minimal. C'est pourquoi comprendre comment fonctionne un réducteur industriel et quel type correspond à votre entraînement questions avant de rédiger un cahier des charges.
Ce guide explique ce que les engrenages trempés changent dans la pratique, comment ils se comparent aux alternatives tendres et moyennement dures, quels paramètres de sélection sont les plus importants et comment adapter un réducteur à un processus d'extrusion spécifique.
Pourquoi les extrudeurs exigent des engrenages durcis
Les entraînements des extrudeuses échouent à cause de la fatigue de la surface avant de tomber en panne à cause de la résistance, c'est pourquoi les engrenages trempés sont la norme par défaut dans l'industrie pour les tâches d'extrusion continue.
Le cycle de chargement est pénible. Un fonctionnement 24 heures sur 24 signifie que les dents des engrenages traversent les mailles des millions de fois par an, et à chaque maille, la contrainte de contact hertzienne sur le flanc de la dent est élevée. Au fil du temps, cette contrainte provoque des microfissures qui se transforment en piqûres. Les engrenages souples ou normalisés à environ 180-220 HB n'ont tout simplement pas la résistance à la fatigue de surface pour cette tâche. Leurs flancs s'usent, le jeu augmente, le bruit augmente et le signal de vitesse de vis devient instable, ce qui se manifeste directement par une variation dimensionnelle du produit extrudé.
Le même mécanisme use les petits engrenages de l'extrudeuse sur les machines de bureau : un engrenage en laiton dans une extrudeuse légère peut montrer une usure visible après quelques mois d'utilisation amateur. Dans une extrudeuse industrielle, la physique est identique, seuls le coût de remplacement, les temps d'arrêt et le taux de rebut sont des milliers de fois plus élevés. Les engrenages trempés, cémentés à 58-62 HRC et rectifiés en finition, résistent aux piqûres et à l'usure adhésive et conservent la précision d'origine du réducteur pendant une part bien plus grande de sa durée de vie mécanique.
Ajoutez du stress thermique et de la contamination. Les halls des extrudeuses sont chauds et la poussière de polymère ou les matériaux dégradés peuvent atteindre la boîte de vitesses à travers les joints. Les flancs durcis tolèrent bien mieux la lubrification marginale et les contaminations fines que les matériaux plus tendres, ce qui est la raison pratique pour laquelle les transformateurs continuent de les spécifier.
Surfaces dentaires durcies, moyennement dures ou molles
Pour le choix de l'entraînement de l'extrudeuse, la dureté de la surface des dents est le paramètre le plus décisif : elle détermine la capacité de charge, la durée de vie et l'économie de la reconstruction éventuelle.
| Paramètre | Surface des dents molles | Surface dentaire moyennement dure | Surface de la dent durcie |
|---|---|---|---|
| Dureté de surface typique | HB180-220 | HB 300-360 / HRC 35-45 | HRC 58-62 |
| Traitement thermique | Normalisation ou trempe-température | Trempe par induction / nitruration | Cémentation et meulage de finition |
| Capacité de couple relative | 1,0 (référence) | 1,5-1,8 | 2,5-3,0 |
| Résistance aux chocs | Faible | Modéré | Élevé |
| Piqûres et durée de vie | Le plus court | Intermédiaire | Le plus long |
| Efficacité typique | 96-97% | 97-98% | 97-98,5% |
| Idéal pour | Fonctionnement intermittent et léger de l'extrudeuse | Lignes cycliques de poids moyen | Extrusion continue 24h/24 et 7j/7 |
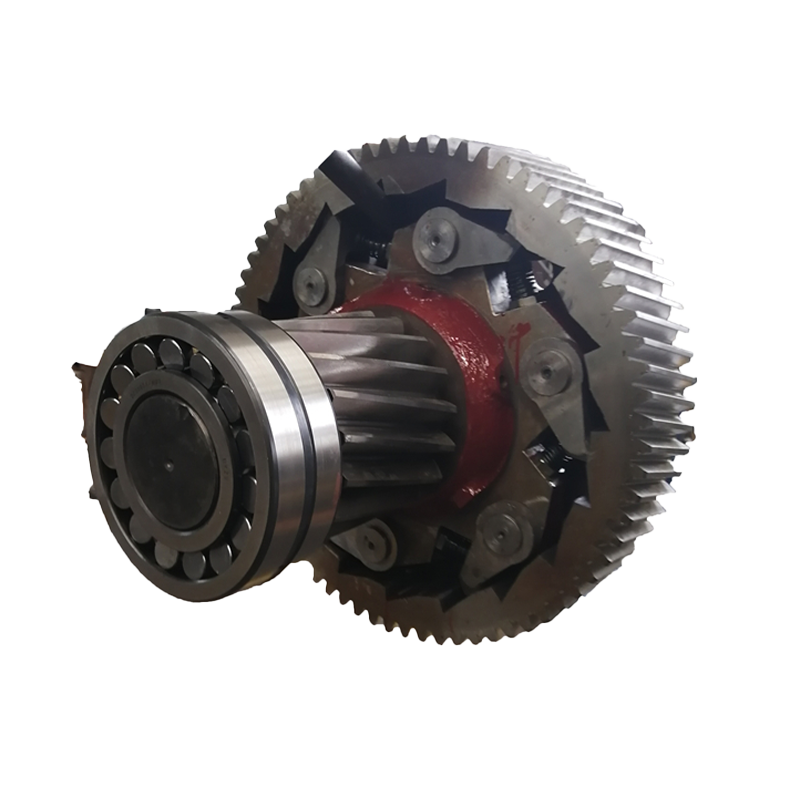
Les engrenages cémentés et rectifiés sont préférés pour les extrudeuses car le meulage corrige la distorsion du traitement thermique, de sorte que le profil des flancs et la précision du pas peuvent atteindre la qualité de classe DIN 5-6. La combinaison d'un boîtier rigide et d'un noyau robuste à faible teneur en carbone donne des dents qui résistent à la fois aux dommages de surface et à la fatigue en flexion. Les engrenages moyennement durs se situent entre les deux et peuvent gérer des travaux cycliques plus légers, mais ils restent marginaux pour l'extrusion de polymères 24 heures sur 24.
Critères de sélection du réducteur d'extrudeuse
Quatre paramètres déterminent si un réducteur survit à l'extrusion : capacité de couple et facteur de service, rapport et vitesse de sortie, caractéristique thermique et disposition de montage ou de poussée.
Couple et facteur de service
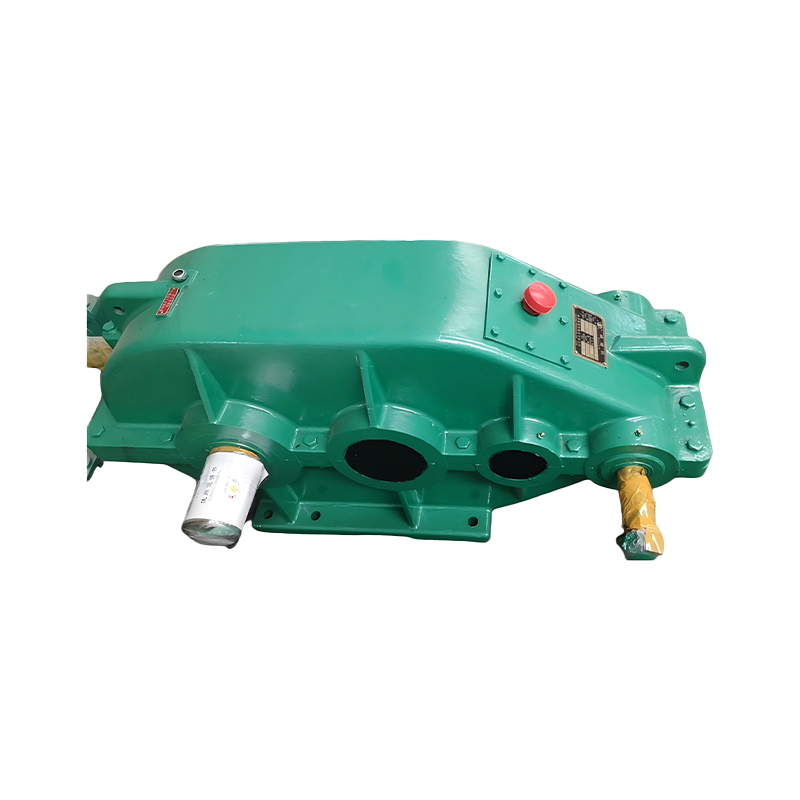
Dimensionnez un réducteur d'extrudeuse avec un facteur de service d'au moins 1,5 et de 1,75 à 2,0 pour les lignes à double vis ou les composés hautement chargés. Le couple de démarrage, le polymère froid et les blocages de vis occasionnels dépassent tous la charge en régime permanent. Un réducteur cylindrique à surface de dent trempée est le premier choix conventionnel ici : il intègre un couple élevé dans un encombrement compact et absorbe les surcharges momentanées typiques du démarrage d'une extrudeuse.
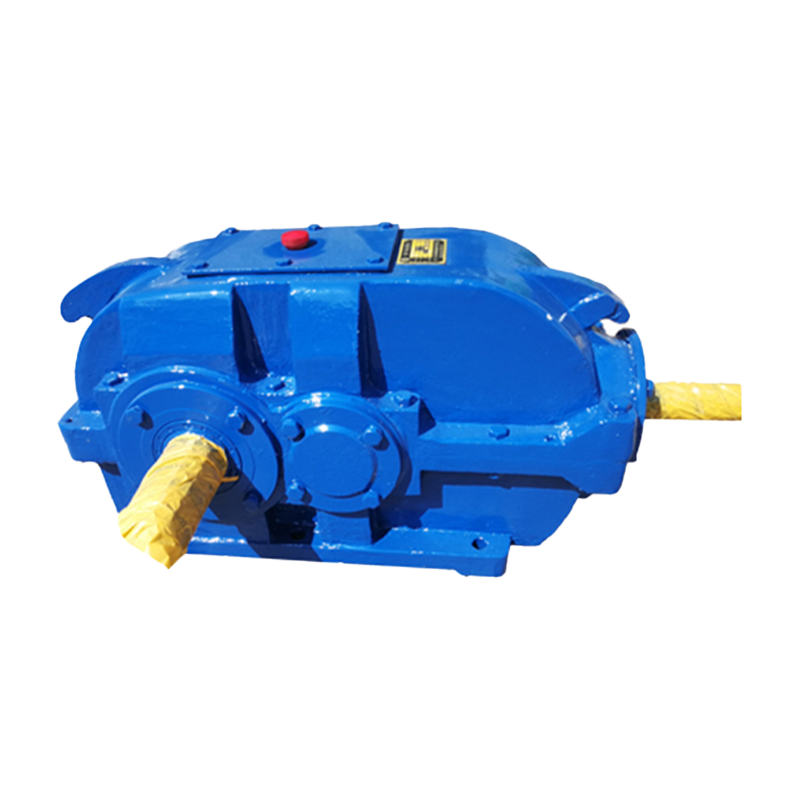 Fabricant de réducteurs à engrenages cylindriques à surface à dents dures, usine Taixing Réducteur est un fabricant et une usine de réducteurs à engrenages cylindriques à surface dure en Chine, avec des années d'expérience dans le secteur industriel... Voir le produit →
Rapport et vitesse de sortie
La plupart des vis d'extrudeuse tournent entre 20 et 150 tr/min. Un réducteur hélicoïdal à deux étages avec des rapports d'environ 10:1 à 25:1 couvre la plupart des lignes à vis unique, tandis que la composition à deux vis peut nécessiter des rapports supérieurs à 25:1 à des vitesses d'entrée plus élevées. Choisissez le rapport qui place le fonctionnement normal à 60-80 % de la vitesse de sortie nominale du réducteur, en laissant une marge sans survitesse du train.
Indice thermique et puissance continue
Un réducteur peut avoir un couple mécanique suffisant mais surchauffer en service 24h/24 et 7j/7, alors comparez la puissance thermique (et pas seulement la puissance mécanique) à la puissance réelle du moteur. Si la température du carter d'huile risque de dépasser 85-90 degrés Celsius, spécifiez une lubrification forcée avec un refroidisseur ou augmentez la taille du cadre. Les engrenages trempés fonctionnent plus frais en raison d'une friction moindre, ce qui réduit directement la contrainte thermique.
Montage, disposition des arbres et poussée
Les réducteurs coaxiaux conviennent aux configurations compactes avec moteur sur le dessus, les réducteurs à arbres parallèles offrent une hauteur plus faible avec des rapports élevés et les réducteurs planétaires offrent une densité de couple très élevée sur des entraxes courts. Vérifiez la poussée nominale chaque fois que la charge axiale de la vis est supportée par le roulement du réducteur au lieu d'un roulement de butée séparé - un coût caché dans de nombreuses rénovations d'extrudeuses. Vérifiez également que l'alésage creux, la bride de sortie ou la dimension du pied correspondent au corps de l'extrudeuse sans adaptateurs gênants.
Quatre modes de défaillance, les engrenages durcis empêchent
Les piqûres, les éraflures, la fatigue par flexion et l'usure abrasive sont à l'origine de presque toutes les défaillances des boîtes de vitesses des extrudeuses, et le durcissement résout chacune d'entre elles.
- Piqûres (fatigue superficielle) : des contraintes de contact répétées fissurent le flanc. Les flancs durcis à 58-62 HRC résistent aux piqûres plusieurs fois plus longtemps que les flancs souples au même couple transmis.
- Éraflures (usure de l'adhésif) : un film d'huile brisé soude et déchire les jonctions microscopiques sur les surfaces des dents. Les flancs rectifiés et durcis avec une finition Ra 0,4-0,8 micron sont beaucoup plus résistants aux éraflures.
- Fatigue en flexion dentaire : les surcharges et les bourrages plient la racine de la dent. Le noyau résistant sous une coque durcie maintient la racine solide tandis que la coque absorbe les dommages de surface.
- Usure abrasive : de la poussière et du matériau de recouvrement polymère dégradé sur les flancs. Le durcissement ralentit la perte d’abrasif et préserve le jeu requis par la qualité de l’extrusion.
Le contrôle du jeu est un levier direct de qualité : un engrenage usé produit une pulsation au niveau de la vis, et la pulsation se traduit par une variation de l'épaisseur de la paroi du tuyau, du film et du profilé. C'est pourquoi les transformateurs spécifient des engrenages rectifiés et durcis, même lorsque le prix d'achat initial est plus élevé.
Adaptation du réducteur à votre processus d'extrusion
La bonne famille de réducteurs suit le processus : les lignes à vis unique privilégient les réducteurs hélicoïdaux durcis, les mélanges à grande vitesse privilégient les types planétaires et les installations flexibles privilégient les réducteurs modulaires.
| Processus d'extrusion | Vitesse de vis typique | Caractère de devoir | Famille de réducteurs recommandée |
|---|---|---|---|
| Film, feuille et tube monovis | 30-120 tr/min | Couple continu et stable | Arbre hélicoïdal/parallèle trempé |
| Mélange à double vis | 150-600 tr/min | Élevé power density, axial thrust | Réducteurs planétaires |
| Extrusion de caoutchouc et d'élastomère | 10-60 tr/min | Couple très élevé, chaleur élevée | Cylindrique trempé, facteur de service généreux |
| Profilage et pelletisation avec arrêts fréquents | 20-150 tr/min | Démarrages et arrêts cycliques | Boîte de vitesses modulaire robuste |
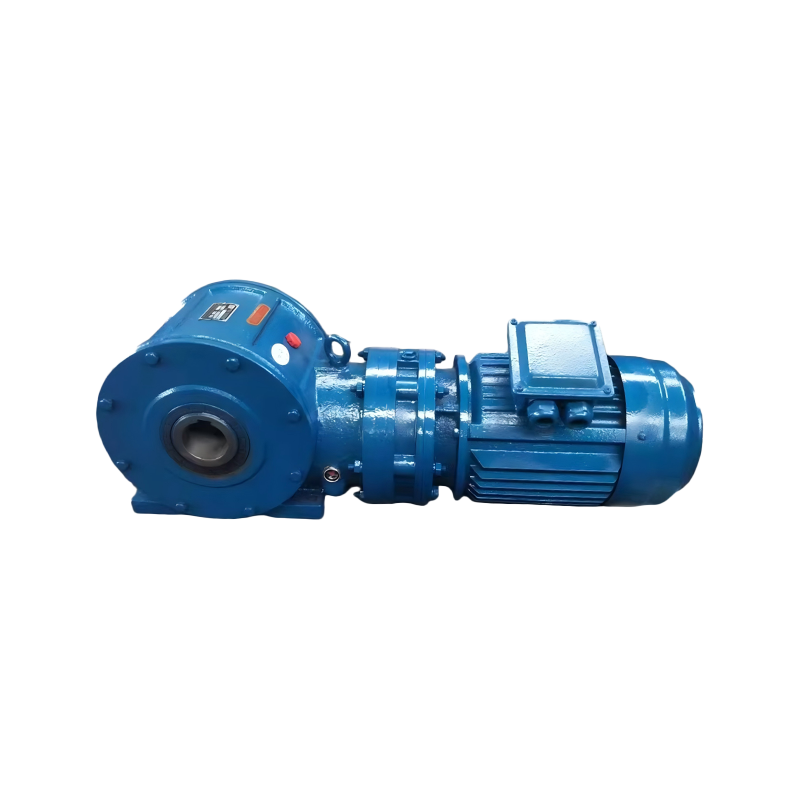
Pour une ligne monovis typique, la famille cylindrique trempée offre le meilleur équilibre entre couple, efficacité et coût lorsqu'elle est dimensionnée avec un facteur de service adéquat. Là où l'espace est restreint et où la densité de puissance est la priorité, un réducteur planétaire fournit un couple plus élevé par unité de volume avec plusieurs étages planétaires. Pour les usines qui reconfigurent les lignes ou modifient souvent les processus, un boîte de vitesses modulaire pour charges lourdes permet des composants interchangeables et des changements de rapport plus simples tout au long de la durée de vie de la ligne.
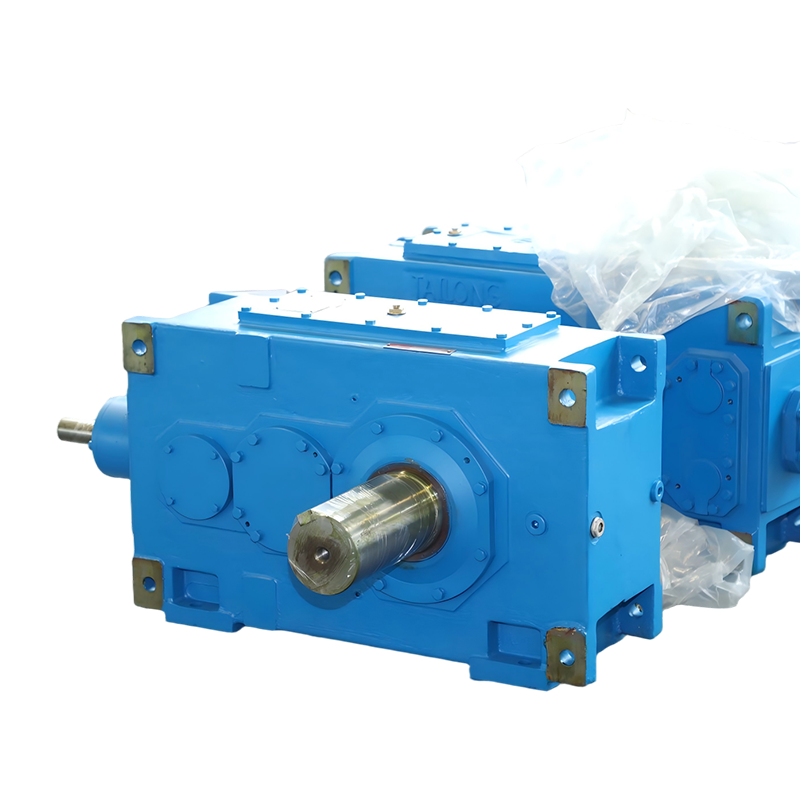 Fabricant de boîtes de vitesses modulaires robustes, usine Taixing Réducteur est un fabricant et une usine de boîtes de vitesses modulaires robustes en Chine, avec des années d'expérience dans le domaine des réducteurs de vitesse industriels. Entier... Voir le produit →
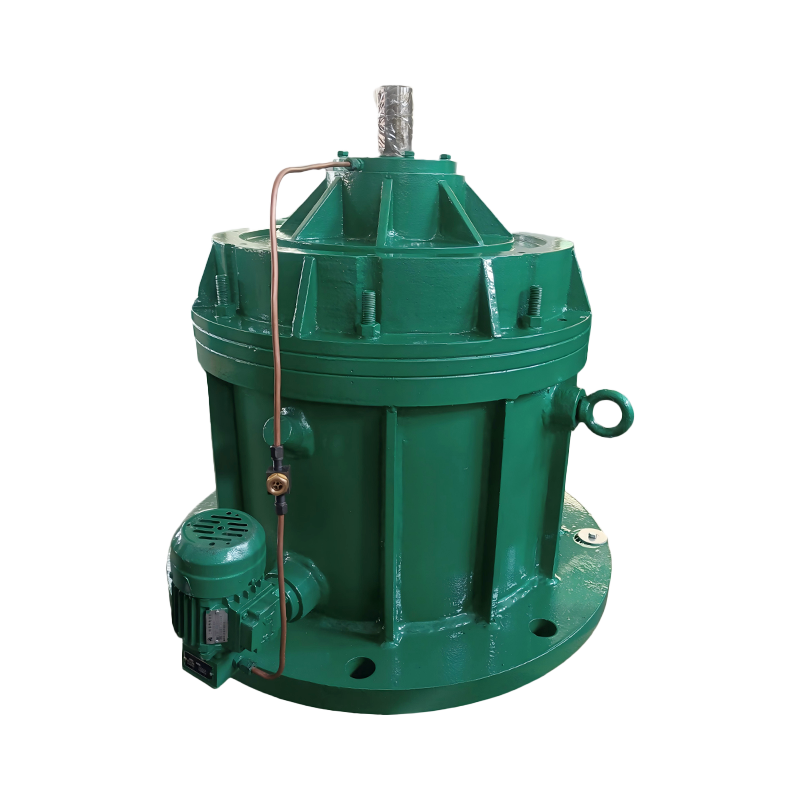 Fabricant de réducteurs planétaires, usine Taixing Réducteur est un fabricant et une usine de réducteurs à engrenages planétaires en Chine, avec des années d'expérience dans le domaine des réducteurs de vitesse industriels. En gros... Voir le produit →
Liste de contrôle d'achat d'un réducteur à engrenages durci pour extrudeuse
Travaillez sur ces sept points avant de commander ; chacun d’entre eux a provoqué un véritable remplacement ou une reconstruction dans les usines d’extrusion.
- Calculez le couple de sortie requis : puissance du moteur (kW) x 9 550 divisée par la vitesse de la vis (tr/min), multipliée par un facteur de service d'au moins 1,5.
- Spécifier une dureté de surface de dent d'au moins 58 HRC carburée pour une extrusion continue ; n'accepter le durcissement par induction que pour les lignes cycliques légères.
- Comparez la puissance thermique à la charge continue moyenne, et pas seulement à la plaque signalétique du moteur.
- Vérifiez les rapports disponibles par rapport à la fenêtre de vitesse de vis : 20-150 tr/min pour la plupart des plastiques, jusqu'à 600 tr/min pour le mélange.
- Confirmez la charge nominale de poussée lorsque la force axiale de la vis pénètre dans le boîtier du réducteur.
- Revoir le mode de lubrification : splash pour les petites conduites intermittentes, circulation forcée avec refroidissement pour 24h/24 et 7j/7 et températures ambiantes élevées.
- Demandez des données mesurées sur le bruit, les vibrations et la précision des engrenages dans les classes DIN ou ISO, et pas seulement les évaluations du catalogue.
FAQ : Réducteurs à engrenages durcis par extrudeuse
Que signifie « durci » dans un réducteur à engrenages trempé ?
Durci fait référence à la surface des dents d’engrenage. L'engrenage est carburé ou trempé par induction afin que le flanc atteigne une dureté élevée tandis que le noyau reste résistant. Dans les réducteurs d'extrudeuses industrielles, la spécification standard est cémentée à 58-62 HRC avec une finition rectifiée.
Combien de temps un réducteur trempé doit-il durer avant une reconstruction ?
Avec un dimensionnement, une lubrification et un refroidissement corrects, un réducteur durci en service d'extrusion peut fonctionner de 50 000 à 100 000 heures avant que le remplacement de l'engrenage ne soit nécessaire - généralement 10 à 15 ans de production continue - contre seulement quelques années pour un engrenage souple sous la même charge.
Puis-je utiliser un réducteur de charge sur convoyeur sur une extrudeuse ?
Non sans recalcul. Les extrudeuses exigent un facteur de service plus élevé, un couple constant et une réelle capacité thermique. Un réducteur de convoyeur peut partager le même rapport mais ne pas avoir la capacité thermique nécessaire à une extrusion 24 heures sur 24, de sorte qu'il surchauffera ou se piquera bien avant sa durée de vie nominale.
Pourquoi les petits engrenages de l’extrudeuse s’usent-ils si rapidement ?
Parce qu'ils sont souvent fabriqués en laiton souple ou en acier fritté pour réduire les coûts, et que l'usure est fondamentalement un problème de dureté de surface. La même raison pour laquelle les réducteurs d'extrudeuses industrielles spécifient des flancs durcis s'applique : la dureté, et non la résistance brute, contrôle l'usure par glissement et les piqûres.
Recommandation finale
Un extruder hardened gear reducer earns its premium through longer life, stable backlash, lower operating temperature and fewer unplanned stops. The practical buying rule is simple: size torque with a service factor of at least 1.5, insist on carburized-and-ground tooth flanks, and verify the thermal rating against your worst continuous case.
Avant de finaliser les spécifications, consultez notre réducteur planétaire technical guide si votre processus s'exécute à une vitesse d'entrée élevée ou à des entraxes serrés ; les arrangements planétaires battent souvent les arrangements hélicoïdaux dans ce régime. Après la livraison, suivez les notes d'installation et de mise en service du réducteur haute puissance , car la précision de montage et l'alignement déterminent une grande partie de la durée de vie.
Taixing Réducteur Co., Ltd. fabrique ces familles de réducteurs depuis 1984, avec une rectification interne d'engrenages jusqu'à 3 mètres, une fraisage jusqu'à 3,2 mètres, 16 séries, plus de 10 000 spécifications et une production annuelle de 200 000 unités - y compris des configurations d'entraînement d'extrudeuse non standard. Cette profondeur de fabrication est ce qui fait d'un réducteur à engrenages durci un investissement unique au lieu d'une dépense récurrente.