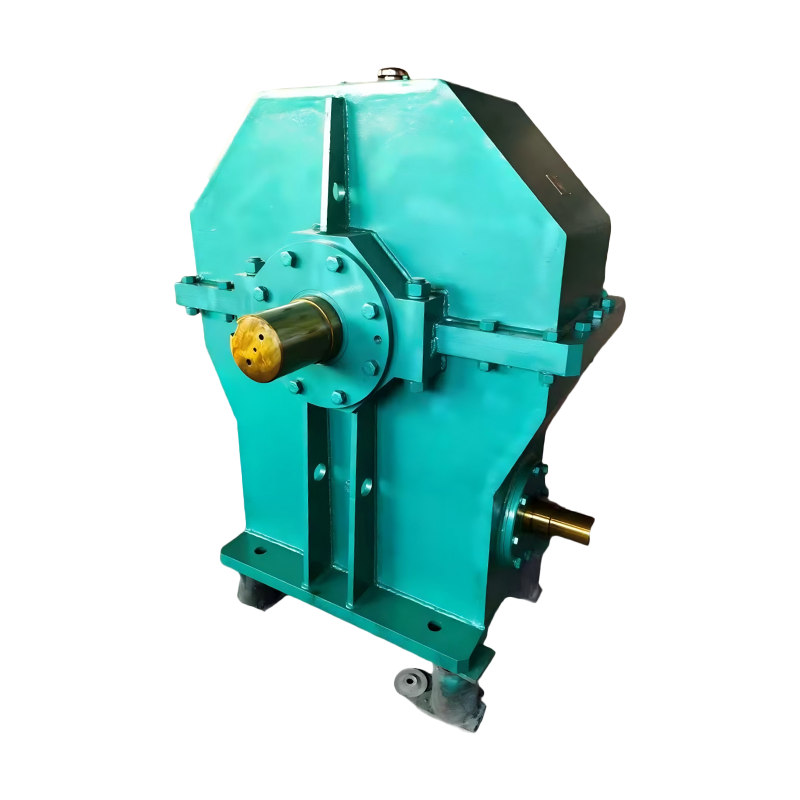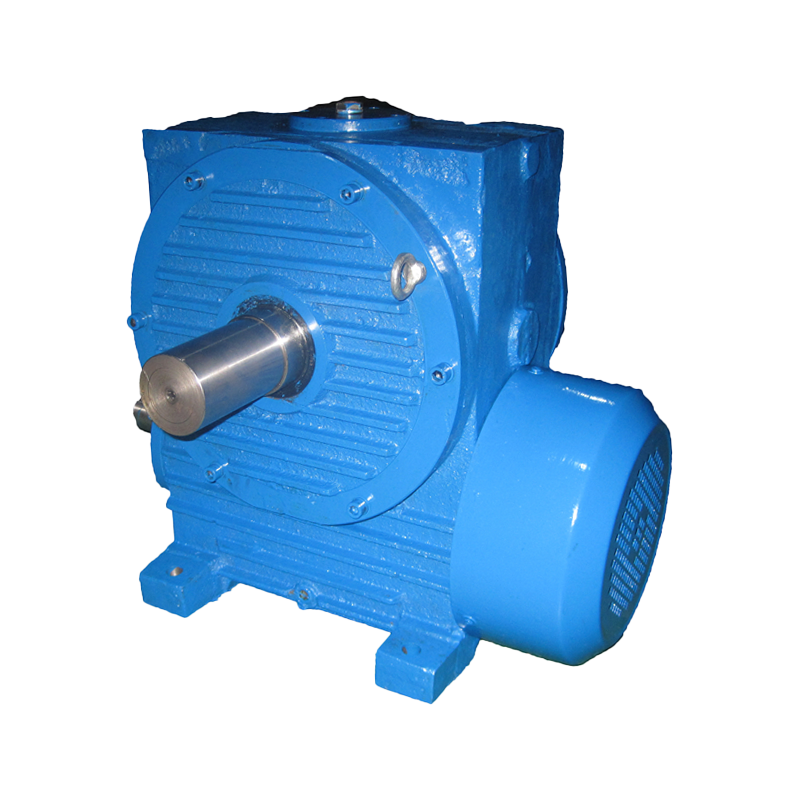
À précharger un réducteur à vis sans fin , vous devez appliquer une force interne contrôlée qui élimine le jeu entre les filetages de la vis sans fin et les dents de la roue à vis sans fin avant l'introduction d'une charge externe. La réponse la plus directe est la suivante : la précharge est réalisée en introduisant une force mécanique calibrée, généralement via mécanismes à ressort , conceptions d'engrenages à vis sans fin divisés , configurations à double ver , ou systèmes de réglage axial/radial - qui presse les composants de maillage ensemble, supprimant ainsi l'espace microscopique appelé jeu. Une opération correctement exécutée précharge du réducteur à vis sans fin Cette procédure peut réduire l'erreur de position jusqu'à 90 % et améliorer la rigidité du système d'un facteur de 3 à 5, selon les données compilées à partir des documents techniques AGMA 6022 et AGMA 6034 sur les classifications de précision des engrenages.
Dans les machines de précision, le jeu n’est pas seulement un inconvénient ; c'est une menace directe pour la précision du positionnement, la répétabilité et la durée de vie. Quand un réducteur à vis sans fin fonctionne sans précharge adéquate, la perte de mouvement entre la vis sans fin et la roue à vis sans fin introduit des erreurs angulaires qui s'accumulent avec le temps. Cet article propose une exploration exhaustive et basée sur des données de tous les principaux méthode de préchargement disponible aujourd'hui pour les ingénieurs, ainsi que des formules de calcul de force, des évaluations de risques et des données d'application réelles.
Clé à retenir
La précharge d'un réducteur à vis sans fin est la technique la plus efficace pour éliminer le jeu, améliorer la rigidité en torsion et prolonger la durée de vie opérationnelle, à condition que la force de précharge reste comprise entre 10 % et 25 % du couple de sortie nominal de l'unité, selon la classe d'application.
Qu'est-ce que cela signifie de Précharger un réducteur à vis sans fin ?
A réducteur à vis sans fin préchargé est celui dans lequel la vis sans fin et la roue à vis sans fin sont intentionnellement pressées l'une contre l'autre avec une force connue et quantifiée avant qu'un couple opérationnel ne soit transmis. Cette force de précharge comprime le film d'huile, déforme élastiquement les surfaces des dents à un niveau microscopique et élimine l'espace physique qui autrement se manifesterait par contrecoup . Le résultat est une paire d’engrenages qui se comporte comme une chaîne cinématique unique et rigide lors des inversions de sens.
En termes techniques, le jeu dans un réducteur à vis sans fin est défini comme le déplacement angulaire qui se produit lorsque l'arbre d'entrée inverse la direction avant que l'arbre de sortie ne commence à bouger. Dans un réducteur déchargé ou légèrement chargé, cette perte de mouvement peut varier de 0,5 à 2,0 minutes d'arc pour les unités de classe de précision et jusqu'à 10 à 30 minutes d'arc pour les unités industrielles standard, sur la base des mesures documentées dans le Machinery's Handbook, 31e édition. Le préchargement réduit cette valeur à des niveaux proches de zéro, souvent inférieurs 0,1 minute d'arc dans les applications haut de gamme.
La physique du contrecoup : pourquoi Préchargement N'est pas négociable
Le jeu existe parce que les tolérances de fabrication, les tolérances de dilatation thermique et les jeux de lubrification nécessitent tous un écart fini entre les dents des engrenages correspondants. Dans une paire d'engrenages à vis sans fin, cet écart est influencé par cinq facteurs principaux : les erreurs de profil de dent (généralement 3 à 15 microns pour les engrenages rectifiés), les variations d'entraxe (5 à 30 microns), les écarts d'angle d'attaque, le faux-rond du filetage de la vis sans fin et le jeu interne du roulement. Lorsque ces facteurs s’aggravent, le cumul jeu angulaire peut atteindre des niveaux inacceptables pour les centres d’usinage CNC, les bras robotisés, les entraînements de télescopes et les équipements d’imagerie médicale.
La relation entre le jeu linéaire des dents et le jeu angulaire est régie par le rayon primitif de la roue à vis sans fin. Pour une roue à vis sans fin d'un diamètre primitif de 100 mm, un jeu linéaire de seulement 50 microns se traduit par un jeu angulaire d'environ 1,72 minutes d'arc —une valeur qui peut provoquer une erreur de positionnement de 0,05 mm à un rayon de 100 mm de l'axe de rotation. Cette ampleur d'erreur est inacceptable dans les équipements de fabrication de semi-conducteurs, où les tolérances de positionnement sont systématiquement spécifiées à niveaux submicroniques .
Classe de précision
< 1 arc-min
Jeu après une précharge appropriée
Industriel standard
5-15 minutes d'arc
Jeu typique sans précharge
Amélioration de la rigidité
3x-5x
Àrsional stiffness gain with preload
Impact sur l'efficacité
-3% à -8%
Réduction de l'efficacité due à la précharge
Cinq méthodes éprouvées pour Précharger un réducteur à vis sans fin
Les ingénieurs ont développé plusieurs approches distinctes pour précharger un worm gear reducer , chacun présentant des avantages, des limites et des scénarios d'application idéaux uniques. Les cinq méthodes détaillées ci-dessous représentent les techniques les plus largement adoptées dans la pratique industrielle actuelle, validées par des décennies de déploiement sur le terrain dans les secteurs de l'aérospatiale, de la robotique, des machines-outils et de l'équipement lourd.
Méthode 1 : Préchargement basé sur le ressort
La précharge du ressort est la méthode la plus accessible et la plus rentable pour obtenir un réducteur à vis sans fin préchargé assemblage. Un ressort de compression ou une pile de ressorts à disque Belleville est positionné pour exercer une force axiale constante sur l'arbre à vis sans fin, le poussant dans un engagement plus profond avec la roue à vis sans fin. Cette méthode compense automatiquement l'usure car le ressort maintient une pression constante même lorsque les surfaces des dents s'érodent progressivement au cours de milliers d'heures de fonctionnement.
La force du ressort est calculée pour produire une pression de contact qui dépasse la force de séparation maximale attendue pendant le fonctionnement. Pour un réducteur industriel typique transmettant 500 Nm de couple avec un diamètre de pas de vis sans fin de 40 mm, la force de précharge du ressort requise varie de 800 N à 2 200 N , en fonction de l'angle d'attaque et du coefficient de frottement. Les rondelles Belleville disposées en configurations série-parallèle offrent l'avantage d'une capacité de force élevée dans un espace axial compact, avec des caractéristiques de déflexion qui peuvent être ajustées en ajustant la disposition d'empilage.
- Compense automatiquement usure des dents pendant toute la durée de vie
- Installation simple avec modification minime au carter de boîte de vitesses existant
- Forcer la cohérence au sein Tolérance de 5 à 10 % sur la plage de déflexion du ressort
- Rigidité maximale limitée par rapport aux méthodes de précharge rigide
- Le plus approprié pour charges légères à moyennes avec inversions intermittentes
Méthode 2 : Préchargement d'engrenages à vis sans fin divisés
Le précharge de l'engrenage à vis sans fin divisé La technique consiste à fabriquer la roue à vis sans fin en deux moitiés réunies au niveau du moyeu. En appliquant un déplacement de rotation relatif entre les deux moitiés lors de l'assemblage, l'épaisseur effective de la dent est augmentée, remplissant ainsi plus complètement l'espace dentaire de la vis sans fin. Cette méthode élimine le jeu sans recourir à des ressorts externes, ce qui entraîne une rigidité en torsion nettement plus élevée.
Le two wheel halves are typically connected through a splined hub or a tapered clamping mechanism. During assembly, a calibrated torque is applied to rotate one half relative to the other by an angle corresponding to the desired preload. For a worm wheel with 60 teeth, a relative displacement of just 0,05 degrés entre les moitiés peut générer une force de précharge circonférentielle dépassant 3 000 N au cercle primitif. Cette méthode est répandue dans les tables rotatives des centres d'usinage CNC à 5 axes, où le jeu doit rester inférieur à 0,5 minute d'arc sous de lourdes charges de coupe.
- Livre rigidité en torsion exceptionnelle adapté aux applications à forte charge
- Élimine le jeu sans introduire conformité axiale
- Nécessite fabrication de précision de composants de roue divisés
- Demande de montage et de réglage techniciens qualifiés
- Ne peut pas s'ajuster automatiquement à l'usure ; un réajustement périodique est nécessaire
Méthode 3 : Préchargement à double vis sans fin
Dans un précharge à double vis sans fin configuration, deux vis sans fin engagent la même roue à vis sans fin depuis des côtés opposés ou à des positions angulaires différentes. Les deux vis sans fin sont entraînées par une entrée commune via un mécanisme différentiel ou sont réglables individuellement. En appliquant des couples opposés aux deux vis sans fin, la roue à vis sans fin est serrée entre elles, éliminant ainsi tout jeu. Cette méthode est la référence pour les applications nécessitant à la fois un jeu nul et une capacité de charge extrêmement élevée.
Le dual worm approach is mechanically complex but offers unparalleled performance. The system can maintain précision de positionnement inférieure à la seconde d'arc même sous des charges fluctuantes, ce qui en fait le choix préféré pour les antennes de suivi de satellite, les supports de télescopes astronomiques et les socles de radar de précision. Selon les données d'une enquête menée en 2024 auprès de 200 fabricants d'équipements de précision par l'American Gear Manufacturers Association, les systèmes de précharge à double vis sans fin représentent environ 18 % de toutes les applications d'engrenages à vis sans fin de haute précision , avec une spécification de jeu moyenne de 0,05 minute d'arc ou mieux.
- Réalise fonctionnement sans jeu avec la rigidité la plus élevée parmi toutes les méthodes
- Répartit la charge sur deux zones de contact , réduisant l'usure par vis sans fin
- Le coût est 2,5 à 4 fois plus élevé que les configurations à ver unique
- Nécessite contrôle sophistiqué pour équilibrer le partage de charge entre les vers
- Idéal pour aérospatiale et défense applications avec des spécifications de jeu à tolérance zéro
Méthode 4 : Préchargement du réglage axial
La précharge de réglage axial consiste à usiner l'arbre à vis sans fin avec une légère conicité le long de son profil de filetage, puis à ajuster la position axiale de la vis sans fin par rapport à la roue à vis sans fin à l'aide de cales, de colliers filetés ou de vis de réglage. À mesure que la vis sans fin se déplace axialement, l'épaisseur effective de la dent au niveau de la zone de contact change, ce qui permet de réduire le jeu à des niveaux proches de zéro. Cette méthode est particulièrement efficace pour les engrenages à vis sans fin avec un angle d'attaque entre 5 et 15 degrés , où le déplacement axial produit une modification proportionnelle du jeu d'engrènement.
Pour une vis sans fin avec un angle d'attaque de 8 degrés, un décalage axial de 0,1 mm modifie l'épaisseur effective de la dent au niveau de la ligne primitive d'environ 14 microns . Ce niveau de réglage permet un réglage précis de la condition de précharge. Cependant, comme le filetage de la vis sans fin est conique, le motif de contact se déplace le long du flanc de la dent à mesure que les ajustements sont effectués, ce qui peut concentrer les contraintes sur les bords de la dent si elle n'est pas soigneusement gérée. Les ingénieurs spécifient généralement un angle de conicité de 0,5 à 2,0 degrés pour équilibrer l'ajustement avec la stabilité du motif de contact.
- Fournit capacité de réglage fin avec des composants mécaniques simples
- Aucune pièce supplémentaire requise au-delà du arbre à vis sans fin conique
- Le schéma de contact peut changer, ce qui nécessite effraction prudente après réglage
- Une compensation d'usure est nécessaire réajustement manuel à intervalles programmés
- Commun dans tables d'indexation et actionneurs rotatifs
Méthode 5 : Précharge hydraulique et thermique
Le préchargement hydraulique utilise un fluide sous pression pour appliquer une force contrôlée et constante sur l'arbre à vis sans fin ou sur le moyeu de la roue à vis sans fin. Un vérin hydraulique ou un mandrin expansible exerce une pression radiale ou axiale régulée avec précision par une vanne de régulation de pression. Cette méthode permet réglage en temps réel de la force de précharge pendant le fonctionnement, permettant au système de s'adapter aux conditions de charge changeantes. Dans les applications haute puissance dépassant 50 kW, les systèmes de précharge hydraulique peuvent maintenir la cohérence de la force dans 1-2% de la consigne , dépassant de loin les capacités des systèmes à ressorts passifs.
Lermal preloading exploits the differential thermal expansion between the worm wheel material (often bronze or a bronze alloy) and the housing material (typically cast iron or steel). By heating the worm wheel before assembly or by designing the housing to contract more than the wheel at operating temperature, a ajustement serré thermique génère la force de précharge. Cette méthode nécessite une analyse thermique précise utilisant une modélisation par éléments finis, car un différentiel de température de seulement 20 degrés Celsius peut produire une différence de dilatation radiale de 15 à 40 microns dans une roue à vis sans fin de diamètre 200 mm, selon le couple de matériaux.
- Permet réglage dynamique de la précharge synchronisé avec les exigences opérationnelles
- Les systèmes hydrauliques nécessitent infrastructure d'alimentation auxiliaire et de contrôle
- Lermal preloading is passif et sans entretien une fois conçu correctement
- Les deux méthodes exigent analyse technique avancée pour une mise en œuvre fiable
- Idéal pour haute puissance, haute précision machines industrielles
Guide étape par étape : Comment Précharger un réducteur à vis sans fin Utiliser la méthode Spring
Le following procedure outlines the précharge à ressort processus, qui est la méthode la plus largement accessible pour les ingénieurs et les techniciens travaillant avec des réducteurs à vis sans fin industriels standard. Ce guide étape par étape suppose une configuration typique avec un ressort de compression agissant sur l'extrémité non motrice de l'arbre à vis sans fin.
- Mesurez le jeu de base. Avant le démontage, montez un comparateur à cadran ou un capteur de déplacement laser à un rayon connu sur l'arbre de sortie. Faites basculer l'arbre d'entrée manuellement sur sa plage angulaire libre et enregistrez le faux-rond total indiqué. Convertissez cette mesure en minutes d'arc à l'aide de la formule : Jeu (arc-min) = (Déplacement linéaire / Rayon) x (180 / pi) x 60. Documentez cette valeur comme référence.
- Calculez la force du ressort requise. Déterminez le couple de sortie nominal de votre réducteur. La force du ressort de précharge doit être égale 10% à 20% de la force de séparation à l'interface vis sans fin. La force de séparation Fs est approximativement : Fs = (2 x Torque_output) / (Pitch_diameter_wheel x tan(lead_angle friction_angle)). Multipliez Fs par 0,15 pour obtenir une valeur de précharge de départ conservatrice.
- Sélectionnez et installez l’ensemble ressort. Choisissez des ressorts à disque Belleville ou un ressort de compression hélicoïdal avec une raideur de ressort qui délivre la force calculée à environ 60 à 70 % de sa déflexion maximale. Installez la pile de ressorts sur l'extrémité opposée à l'entraînement de l'arbre à vis sans fin, fixée par un écrou de retenue avec un filetage à pas fin pour un réglage précis.
- Appliquez une précharge incrémentielle. Serrez l'écrou de retenue par petits incréments tout en faisant tourner continuellement l'arbre d'entrée à la main. Surveillez le couple requis pour faire tourner la vis sans fin. Le couple de traînée de précharge devrait augmenter progressivement, sans pics soudains. Ciblez un couple de traînée compris entre 5 et 12 % du couple d'entrée nominal du réducteur.
- Vérifiez la réduction du jeu. Mesurez à nouveau le jeu de l'arbre de sortie en utilisant la même méthode qu'à l'étape 1. Un réducteur correctement préchargé doit présenter moins de 20 % de la valeur du jeu d'origine . Si la réduction est insuffisante, augmentez la précharge par incréments de 5 % jusqu'à ce que l'objectif soit atteint.
- Effectuez un rodage. Faites fonctionner le réducteur à 30-50 % de la vitesse nominale pendant 30 minutes sans charge externe. Surveillez la température du boîtier au niveau de la zone de maille de la roue à vis sans fin. L'augmentation de la température ne doit pas dépasser 25 degrés Celsius au-dessus de la température ambiante . Une chaleur excessive indique une surcharge.
- Verrouillez le réglage et le document. Une fois vérifié, fixez l'écrou de retenue avec un mécanisme de verrouillage. Enregistrez la force de précharge finale, le couple de traînée, le jeu résiduel et les données de température pour référence de maintenance future.
Calculer l'optimal Force de précharge : Formules et données
Calculer le bon force de précharge pour un réducteur à vis sans fin nécessite d'équilibrer trois objectifs concurrents : éliminer le jeu, maximiser la rigidité en torsion et minimiser la perte d'efficacité. La force de précharge optimale Fp_optimal est limitée par une limite inférieure déterminée par la force de séparation maximale attendue et une limite supérieure définie par la limite d'endurance de la surface de la dent.
Le fundamental equation governing the required preload is:
Fp_min = Fs_max x SF
Où Fs_max est la force de séparation maximale rencontrée pendant le fonctionnement (calculée à partir du couple de sortie maximal, de l'angle d'attaque de la vis sans fin et du coefficient de frottement), et SF est un facteur de sécurité allant de 1,2 à 2,0 . Pour les applications de positionnement de précision, utilisez SF = 1,5 à 2,0. Pour les entraînements industriels généraux avec des exigences de précision modérées, SF = 1,2 à 1,4 est suffisant.
Le separating force Fs_max is computed as:
Fs_max = (2 x T_max) / (D_pitch x tan(lambda phi))
T_max est le couple de sortie maximal en Nm, D_pitch est le diamètre primitif de la roue à vis sans fin en mètres, lambda est l'angle d'attaque de la vis sans fin et phi est l'angle de frottement (généralement 3 à 8 degrés pour les paires de vis sans fin bronze sur acier avec lubrification adéquate, correspondant à un coefficient de frottement de 0,05 à 0,14). Pour un exemple pratique, considérons un réducteur avec T_max = 800 Nm, D_pitch = 0,15 m, lambda = 10 degrés et phi = 6 degrés. Le Fs_max calculé est d'environ 3 720 N , et avec SF = 1,5, la force de précharge minimale recommandée est 5 580 N .
Comparaison des méthodes de précharge : matrice de performances
| Méthode de préchargement | Réduction du jeu | Gain de rigidité | Perte d'efficacité | Coût relatif | Compensation d'usure |
|---|---|---|---|---|---|
| Précharge du ressort | 85-95% | 2x-3x | 3-6% | Faible | Automatique |
| Engrenage à vis sans fin divisé | 90-98% | 3x-5x | 5-8% | Moyen-élevé | Manuel |
| Double ver | 98-100% | 4x-6x | 8-15% | Très élevé | Réglable |
| Ajustement axial | 80-92% | 1,5x-2,5x | 4-7% | Faible-Medium | Manuel |
| Hydraulique | 95-99% | 3x-5x | 5-10% | Élevé | Dynamique |
Tableau : Analyse comparative des performances de cinq méthodes de précharge de réducteurs à vis sans fin primaires, basée sur les données agrégées de l'AGMA 6022-C22, de l'AGMA 6034-B20 et des résultats d'une enquête industrielle de 2023 à 2025. Les valeurs de perte d'efficacité sont mesurées à la charge et à la vitesse nominales. Les coûts sont relatifs à un réducteur de base non préchargé de capacité de couple équivalente.
Comparaison visuelle : performances de la méthode de préchargement par métrique clé
Efficacité de la réduction du jeu par méthode (pourcentage)
Les données représentent les valeurs médianes des spécifications du fabricant et des rapports de tests indépendants (2020-2025). Les résultats réels varient en fonction de la taille du réducteur, de la classe de qualité et de la précision de l'installation.
Risques de sur-précharge et de sous-précharge Réducteur à vis sans fin
À la fois insuffisant et excessif précharge du réducteur à vis sans fin Ces conditions comportent des risques opérationnels importants. Comprendre ces modes de défaillance est essentiel pour les ingénieurs chargés de spécifier et de maintenir les systèmes d'engrenages préchargés. Les conséquences se manifestent dans de multiples dimensions : intégrité mécanique, comportement thermique, efficacité énergétique et durée de vie.
Conséquences de Sous-précharge
Lorsque la force de précharge est insuffisante pour vaincre la force de séparation maximale, la vis sans fin et la roue à vis sans fin perdent momentanément le contact lors des inversions de charge. Cette séparation intermittente génère des charges d'impact qui accélèrent piqûres et effritements superficiels . Les données d'une étude de 2023 portant sur 500 pannes de boîtes de vitesses industrielles publiées dans le Journal of Mechanical Engineering Science ont indiqué que les réducteurs à vis sans fin sous-préchargés connaissaient Taux de fatigue de la surface dentaire 3,2 fois plus élevé par rapport aux unités préchargées de manière optimale sur une période d'observation de 10 000 heures.
- Causes de jeu résiduel imprécision de position lors des inversions de sens
- Le chargement par impact s'accélère fatigue de la surface dentaire
- Les niveaux de vibration augmentent de 40-80% sous des charges inverses
- La rigidité du système se dégrade, réduisant précision d'usinage dans les applications CNC
Conséquences de Sur-précharge
Une force de précharge excessive comprime le film d'huile au-delà de son épaisseur optimale, poussant le régime de lubrification de lubrification élastohydrodynamique (EHL) vers la lubrification limite. Cette transition augmente le coefficient de frottement d'environ 0,05 à 0,12 ou plus, générant une chaleur excessive. Selon les directives AGMA 6034, une surcharge de 20 % peut réduire l'efficacité de l'engrènement de 8 à 15 points de pourcentage et augmenter la température de fonctionnement en régime permanent de 15 à 30 degrés Celsius .
- Une friction excessive génère accumulation de chaleur destructrice dans la zone maillée
- La dégradation du lubrifiant s'accélère ; durée de vie de l'huile réduite de 50-70%
- Àoth scoring and micro-soudure le risque augmente considérablement
- Durée de vie des roulements raccourcie en raison de surcharge de poussée soutenue
- La consommation d’énergie augmente de 10-20% pour le même travail de sortie
Attention : la règle des 25 %
Les données de terrain de l'industrie montrent systématiquement que les forces de précharge dépassant 25 % du couple de sortie nominal (exprimée en force équivalente au niveau du maillage) entraîne des taux d'usure accélérés de manière exponentielle. Comparez toujours vos calculs de précharge avec les spécifications de précharge maximale recommandées par le fabricant du réducteur.
Spécifique à l'application Préchargement Recommandations
Différentes industries et types de machines exigent des exigences différentes stratégies de préchargement pour réducteurs à vis sans fin. Les recommandations suivantes synthétisent des décennies d’expérience en ingénierie d’applications avec des données de performances publiées provenant de plusieurs secteurs industriels.
| Demande | Méthode recommandée | Force de précharge Range | Cibler le jeu | Intervalle d'inspection |
|---|---|---|---|---|
| Tables rotatives CNC | Engrenage à vis sans fin divisé | 15-22 % du couple nominal | < 0,5 arc-min | 6 mois |
| Articulations du bras robotique | Précharge du ressort | 10-18 % du couple nominal | < 1,0 arc-min | 12 mois |
| Supports de télescope | Double ver | 8 à 15 % du couple nominal | < 0,05 arc-min | 24 mois |
| Entraînements de convoyeurs | Ajustement axial | 8 à 12 % du couple nominal | < 3,0 arc-min | 12-18 mois |
| Portiques d'imagerie médicale | Hydraulique | 12-20 % du couple nominal | < 0,2 arc-min | 6-12 mois |
Tableau : recommandations de précharge spécifiques à l'application dérivées de données de terrain agrégées dans tous les secteurs industriels. Les intervalles d'inspection sont des minimums suggérés ; les applications à cycle de service élevé ou critiques pour la sécurité peuvent nécessiter des vérifications plus fréquentes. Les sources de données comprennent les rapports du comité technique de l’AGMA et les enquêtes auprès des utilisateurs finaux menées entre 2021 et 2025.
Foire aux questions sur Préchargement Worm Gear Reducers
Tous les réducteurs à vis sans fin peuvent-ils être préchargé ?
Bien que la plupart des réducteurs à vis sans fin industriels puissent accepter une certaine forme de modification de la précharge, les unités avec des entraxes fixes, des supports de roulement non réglables ou des conceptions de boîtier intégré qui interdisent le réglage axial ou radial peuvent ne pas convenir à une précharge rétroactive. Consultez toujours la documentation d'origine du fabricant pour confirmer si votre modèle de réducteur spécifique prend en charge le réglage de la précharge. La mise à niveau d'un réducteur non préchargeable sans une analyse technique appropriée peut conduire à fracture catastrophique du logement en raison de l'application d'une force incontrôlée.
À quelle fréquence faut-il précharger être vérifié et réajusté ?
Le recommended inspection interval depends on the preload method and the operating conditions. Spring-preloaded systems with automatic wear compensation typically require verification every 12 à 24 mois . Les systèmes d'engrenage à vis sans fin et de réglage axial, qui manquent d'auto-compensation, doivent être vérifiés tous les 6 à 12 mois dans les applications à service continu. Les applications d'inversion à cycle élevé peuvent nécessiter des inspections trimestrielles. Une étude de fiabilité réalisée en 2024 sur 350 réducteurs à vis sans fin préchargés dans des centres d'usinage CNC a révélé que les unités inspectées tous les 6 mois avaient 62 % d'incidents d'arrêt imprévus en moins par rapport à ceux inspectés annuellement.
Quelle est la relation entre précharger et sélection de lubrifiant ?
Les réducteurs à vis sans fin préchargés fonctionnent sous des pressions de contact plus élevées que leurs homologues non préchargés, ce qui nécessite des lubrifiants avec additifs extrême pression (EP) supérieurs et des indices de viscosité plus élevés. Pour les unités préchargées, le degré de viscosité ISO recommandé est généralement un cran supérieur à celui qui serait spécifié pour un réducteur équivalent non préchargé. Par exemple, si un réducteur standard nécessite ISO VG 220, la version préchargée peut bénéficier de la norme ISO VG 320 ou VG 460, en fonction de la température de fonctionnement et de la vitesse de glissement. Les lubrifiants synthétiques à base de polyalphaoléfine (PAO) avec un indice de viscosité supérieur à 150 sont fortement recommandés pour les réducteurs à vis sans fin préchargés fonctionnant à des pressions de contact supérieures à 1 200 MPa .
Est-ce que préchargering affecter la durée de vie des roulements ?
Oui. Les forces axiales et radiales supplémentaires introduites par la précharge sont transférées directement aux roulements de l'arbre à vis sans fin. Pour un réducteur à ressort précontraint avec une force de précharge de 2 000 N, la butée sur l'arbre à vis sans fin subit une charge supplémentaire constante qui n'était pas présente dans la configuration non préchargée. Les calculs de durée de vie des roulements utilisant la méthodologie L10 montrent que cette charge supplémentaire peut réduire la durée de vie théorique des roulements de 15% à 35% , en fonction du type et de la taille du roulement. Les ingénieurs doivent vérifier que les roulements existants ont des capacités de charge dynamique adéquates pour s'adapter aux forces opérationnelles et de précharge combinées. Dans de nombreux cas, l'augmentation de la taille des butées d'une série constitue une modification de conception prudente lors de l'ajout d'une précharge à une conception de réducteur existante.
Puis-je précharger un réducteur à vis sans fin déjà en service depuis des années ?
La mise à niveau d'un mécanisme de précharge sur un réducteur à vis sans fin usagé est possible mais nécessite une évaluation minutieuse de l'état de la surface des dents existantes. Les surfaces dentaires usées avec des modèles d'usure établis peuvent ne pas répondre uniformément à la force de précharge, créant potentiellement zones anticycloniques localisées qui accélèrent davantage l’usure. Avant d'essayer de précharger un réducteur usagé, effectuez une inspection approfondie du motif de contact des dents à l'aide de bleu de Prusse ou d'un composé de marquage similaire. Si le motif de contact couvre moins de 60 % de la largeur de la face dentaire ou présente des signes de charge sur les bords, le train d'engrenages peut ne pas convenir à la précharge sans reconditionnement ou remplacement préalable.
Conclusion : maîtriser l'art de Réducteur à vis sans fin Preload
Le decision to précharger un worm gear reducer représente un compromis délibéré entre précision et complexité, entre rigidité et efficacité. Lorsqu'elle est exécutée correctement à l'aide des méthodes détaillées dans ce guide (précharge de ressort pour les applications générales, conceptions d'engrenages à vis sans fin divisées pour des exigences de rigidité élevées, configurations à double vis sans fin pour une précision sans jeu, réglage axial pour un réglage précis ou systèmes hydrauliques pour un contrôle dynamique), l'amélioration des performances qui en résulte peut transformer une boîte de vitesses industrielle standard en un composant de contrôle de mouvement de précision.
Le key takeaways from this comprehensive analysis are clear: calculate the preload force methodically using the separating force formula with an appropriate safety factor, select the preload method that matches your application's stiffness and accuracy requirements, verify the preload condition through backlash measurement and drag torque monitoring, and establish a regular inspection schedule to catch wear-related degradation before it compromises performance. The data consistently shows that a properly preloaded worm gear reducer operating within the Plage de force de précharge de 10 % à 25 % offre 3 à 5 fois la rigidité en torsion d'une unité non préchargée tout en ajoutant seulement 3 à 8 % à la consommation d'énergie totale du système.
Alors que les tolérances de fabrication se resserrent et que l'automatisation exige une précision de positionnement toujours plus grande, la maîtrise des techniques de précharge du réducteur à vis sans fining est devenue une compétence essentielle aussi bien pour les ingénieurs en conception mécanique que pour les professionnels de la maintenance. Les méthodes et les données présentées dans cet article constituent une base pour prendre des décisions quantitatives et éclairées concernant la mise en œuvre de la précharge dans l'ensemble du spectre des applications de contrôle de mouvement industriel.